
近日,上海交通大学材料科学与工程学院特种材料研究所团队联合英国伦敦大学学院、加拿大多伦多大学及中国科学院上海高等研究院等单位,在异质金属激光搭接焊界面演化与气孔形成机制研究方面取得新进展。
相关成果以“Mechanisms of melt-pool interfacial evolution and pore formation in dissimilar-metal laser lap welding revealed by high-speed synchrotron X-ray imaging”为题,发表于国际学术期刊 International Journal of Machine Tools and Manufacture(DOI:10.1016/j.ijmachtools.2026.104456)。上海交通大学钱雨涵(博士研究生)为论文第一作者,王洪泽和唐梓珏为共同通讯作者。共同作者包括上海交通大学吴一、范贤强、王浩伟,中国科学院上海高等研究院付亚楠,多伦多大学Yu Zou,以及英国伦敦大学学院Chu Lun Alex Leung等。
异质金属焊接中,金属间化合物界面层的形成与内部气孔密切相关,但焊后表征难以还原其动态演化过程:在激光持续作用的熔池中,这层界面如何生长,又怎样改变气泡的迁移与逃逸?研究团队利用高速同步辐射X射线成像,直接追踪界面层与匙孔的相互作用,揭示了上下熔池间歇连通引发气泡捕获的机制,为异质金属激光制造缺陷控制提供了新的研究依据。
 论文链接:
https://doi.org/10.1016/j.ijmachtools.2026.104456
 文章介绍
异质金属激光焊接能够将不同材料的性能优势结合起来,在新能源汽车、航空航天等领域具有重要应用价值。然而,不同金属的熔点、导热能力和冶金相容性差异较大,焊接过程中容易形成金属间化合物和内部气孔,影响接头质量。现有焊后组织表征能够识别界面反应层的组成与形貌,数值模拟则有助于解释热量和熔体输运,但在快速变化的真实熔池中,界面层何时形成、怎样被扰动,以及如何改变气泡逃逸路径,仍需要直接的动态证据。
针对这一问题,研究团队优化了白光束能谱与成像配置,兼顾富铁区域的 X 射线穿透能力、异质界面对比和时间分辨率,以每秒8000帧记录焊接内部过程,并结合焊后扫描电镜、电子背散射衍射、三维X射线显微断层扫描及计算流体动力学分析,建立界面演化与最终缺陷之间的联系。
原位观察发现,在激光持续作用期间,Fe–Al界面可形成富含金属间化合物的固态层,将上部富铁液态熔池与下部铝液态熔池分隔,构成液—固—液分层结构。该层在熔池边界持续生长,并经历局部熔化和形态变化(图2,见视频1)。这一现象表明,在局部成分与温度条件适宜时,固态反应层能够与周围液体共存,并在焊接过程中直接参与熔池结构的演化。
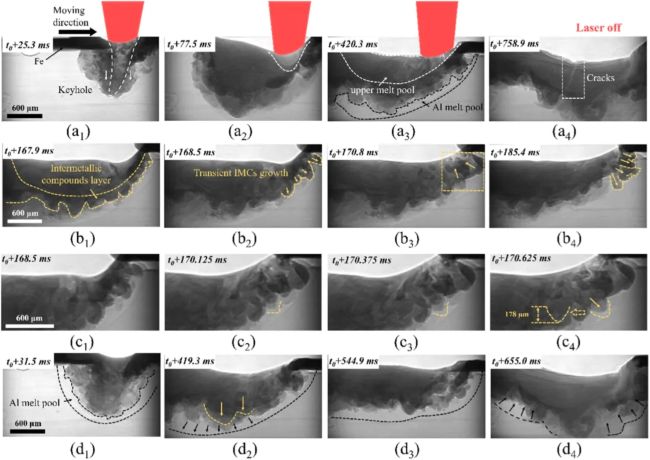 图2 分层模式下的原位界面演化及液—固—液结构。
随着能量输入和匙孔状态变化,固态界面层会在局部被熔化、突破,上下熔池由相互分隔转为连通。研究据此识别出三种模式:界面层较连续、上下交换受限的分层模式,发生间歇局部连通的过渡模式,以及保持持续连通和跨界面混合的混合模式(图3,见视频2)。界面层的连续性及其被匙孔扰动的方式,决定了熔体能否跨越界面输运,也使气泡在不同模式下呈现出不同的迁移路径。
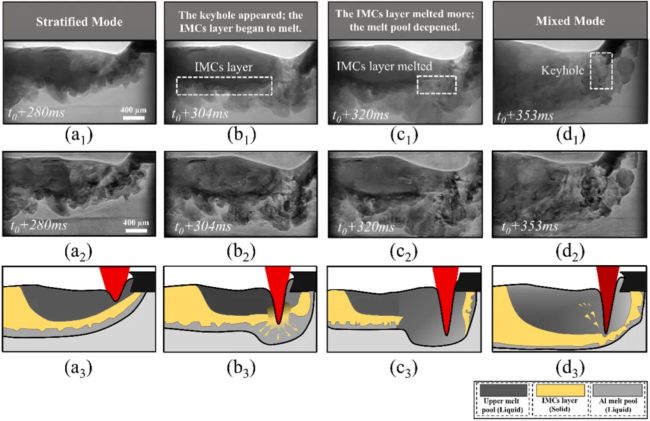 图3 匙孔突破金属间化合物界面层及熔池由分层向混合转变的过程。
焊后材料表征为界面层的物相与空间结构提供了进一步证据。扫描电镜揭示了不规则的金属间化合物界面层及局部针状组织,EBSD 确认界面细晶层主要为 Fe₂Al₅,其下方可见铝的柱状晶区域,与下层铝经历熔化后重新凝固的过程相一致。三维 X-CT 重构及截面对照进一步显示了界面层的连续性与起伏形貌,与原位观察相互印证(图4)。
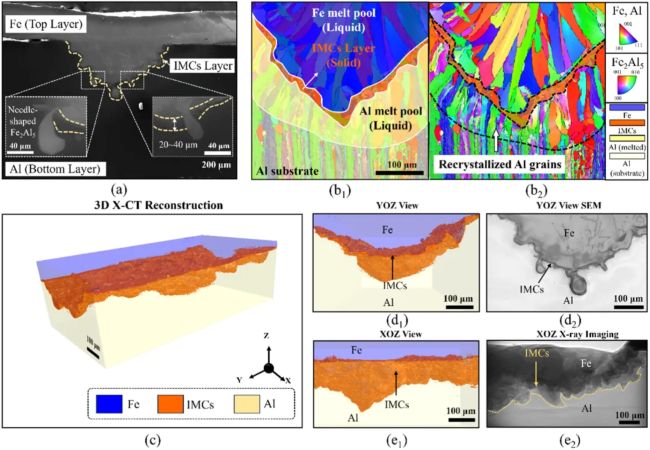 图4 分层界面的焊后材料表征:SEM 形貌、EBSD 相分布与晶体取向、三维 X-CT 重构及截面对照。
其中,过渡模式表现出值得关注的气泡捕获行为。匙孔间歇突破将气泡带入下层铝熔池,气泡随后向后迁移,但残余固态界面层限制其向上逃逸,下层较弱的输运又使其难以及时返回连通区域。随着熔池凝固,未能逸出的气泡保留为气孔(图5)。这解释了为何局部连通并不必然有利于排气:气泡虽然能够进入下层,却未获得持续通向自由表面的输运路径。
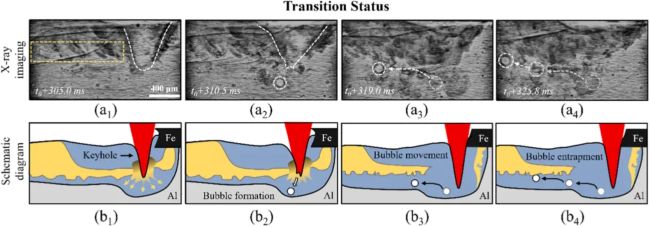 图5 过渡模式下气泡向下注入、迁移及受阻捕获的原位图像与机制示意。
焊后三维 X-CT 与金相表征进一步显示,过渡模式试样的气孔主要分布于下层铝区域,并伴有散布的金属间化合物碎片。该试样提取的气孔直径约为40–300 μm,其空间位置与原位观察到的气泡注入及滞留过程相对应(图6,见视频3),为气泡捕获机制提供了相互印证的证据。
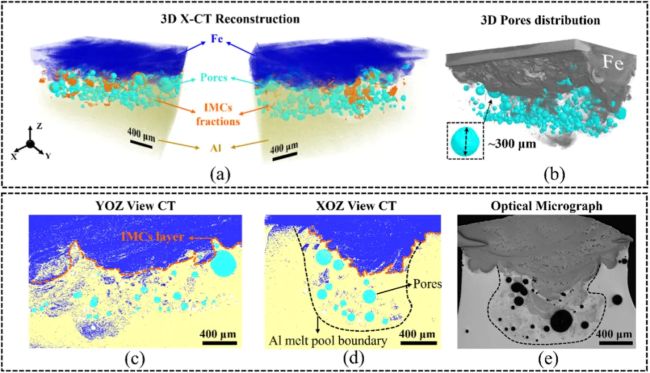 图6 过渡模式试样的三维气孔分布及 CT 切片、金相对照。
材料体系对这种界面行为同样具有重要影响。对比实验显示,Ti–Al 中也可观察到类似的分层界面与局部突破,而Cu–Al在所研究条件下未形成相同的液—固—液结构(图7)。相关金属间化合物与铝的特征温度关系,为固态反应层能否与下层液态铝共存提供了热学解释;实际结构还受到局部成分、传热和匙孔扰动的共同影响。
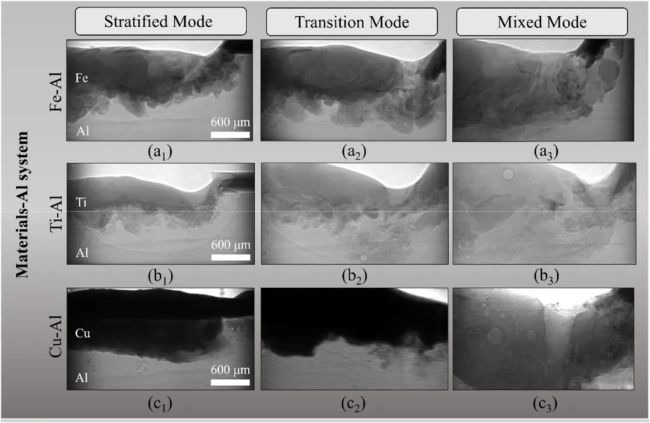 图7 Fe–Al、Ti–Al与Cu–Al体系的原位界面演化对比。
基于原位观测建立的模式分类,团队进一步结合激光功率、扫描速度、光斑尺寸及材料热物性,构建了物理引导的半经验Qc判据。通过一部分工况拟合模型系数与模式边界,并利用未参与拟合的工况检验分类结果,该判据在所研究的 Fe–Al、Ti–Al 薄板搭接条件下能够区分三种模式,为识别易发生气泡捕获的过渡区域提供参考。
该研究将界面反应的关注点由焊后金属间化合物层的组成与厚度,进一步拓展至其在焊接期间对熔池连通和气泡输运的动态作用,为异质金属焊接工艺窗口选择提供了机制依据。面向不同板厚和工程接头,仍需结合连接强度、熔合质量等要求开展进一步验证,逐步建立界面行为与接头服役性能之间的联系。
研究得到国家自然科学基金、国家科技重大专项、上海市自然科学基金、安徽省高校协同创新项目以及上海交通大学与宁德时代联合研发项目等支持。同步辐射实验依托上海光源BL16U2线站开展。
课题组介绍
上海交通大学材料学院特种材料研究所是金属基复合材料国家重点实验室的重要组成部分,由王浩伟讲席教授任负责人。研究所主要从事新型特种材料的设计、制备及其成形技术研究,支撑了多项国家重大工程需求,在航空航天和汽车轨交等多领域获得广泛应用。多年来承担国防重点攻关项目、重点研发计划、民机预研、民用航天预研、国家自然科学基金及国际合作项目等五十余项。在国内外学术刊物上发表学术研究论文近300篇,获授权中国国家发明专利100余项。先后获得教育部技术发明一等奖、上海市技术发明一等奖及中国有色金属工业技术发明一等奖。研究所秉承“创新创造、科研报国”的精神,胸怀祖国、服务社会,面向世界科技前沿、面向国家重大需求,砥砺前行、勇攀高峰。
团队现长期诚聘激光增材制造/激光成形工艺和装备,增材制造材料表征(微观组织、力学性能、疲劳),增材制造过程同步辐射成像、增材制造超结构等方向博士后。
联系人:王洪泽 (hz.wang@sjtu.edu.cn)
l 谷专栏 l
欢迎高校及科研机构、企业科学家加入谷专栏,与业界分享对推动增材制造发展起关键作用的共性基础科研与应用成果,欢迎扫描下方图片二维码提交您的信息。
网站投稿 l 发送至2509957133@qq.com
欢迎转载 l 转载请注明来源3D科学谷