
动力电池铝合金连接需要在保证熔深的同时尽量减少飞溅,以降低金属颗粒污染和焊缝成形不稳定带来的风险。然而,铝对近红外激光的冷态吸收率较低,维持深熔匙孔通常需要较高功率密度,容易引发匙孔波动和熔体喷射。点环光束与空间摆动能够改善能量分布,但当光束反复跨越固液边界时,作用条件仍会快速变化。如何让摆动焊接过程保持稳定,并抑制大颗粒飞溅,是这项研究关注的核心问题。
针对这一问题,上海交通大学材料科学与工程学院特种材料研究所团队联合四川大学、慕尼黑工业大学等单位,提出点环红外摆动与大光斑蓝光协同的三光束焊接策略,并结合高速成像、飞溅采集统计及数值模拟,研究蓝光对熔池和匙孔稳定性的影响。
研究成果以“Spatter suppression in deep-penetration laser welding of 1060 aluminum alloy with a core-ring infrared and blue triple-beam strategy” 为题,发表于Journal of Materials Processing Technology。
 原文链接:
https://doi.org/10.1016/j.jmatprotec.2026.119518
 研究内容
为使红外光束在稳定液态区域内工作,研究采用上板1.5mm、下板3.0mm的1060铝搭接结构,将1064nm点环红外光束与455nm蓝光同轴耦合。核环红外光束在内部执行高频螺旋摆动,大光斑蓝光沿焊接中心线同步移动,蓝光中心与红外摆动中心保持对齐(图2)。红外光束承担深熔作用,蓝光则利用较高吸收率预热、预熔并扩展液态区域,使红外匙孔尽可能在已熔化的区域内运动。
 图2 核环红外与蓝光三光束实验平台、摆动策略及飞溅采集方式。原论文图1。
在优化后的三光束工况中,蓝光功率为2000W,焊接速度为130mm/s。研究团队通过32组连续焊接试验,结合每秒6000帧高速成像、实际飞溅颗粒采集和数值模拟,对焊缝几何、颗粒数量及尺寸分布进行比较,分析稳定化效果。该比较针对两套优化工艺,红外功率配置也随之调整,不能直接视为等总功率条件下仅增加蓝光的效果。
首先,从焊缝成形结果来看,加入蓝光后,熔池宽度增加,红外摆动区域获得更充分的液态覆盖。截面与统计结果显示,三光束工艺的平均熔宽由双光束基准的约1.83 mm增加至1.98 mm,平均熔深约为1.20 mm,熔深分布更加集中(图3)。这表明,多波长能量耦合能够在维持研究目标熔深的同时改善几何一致性,为后续抑制飞溅创造稳定的熔池环境。
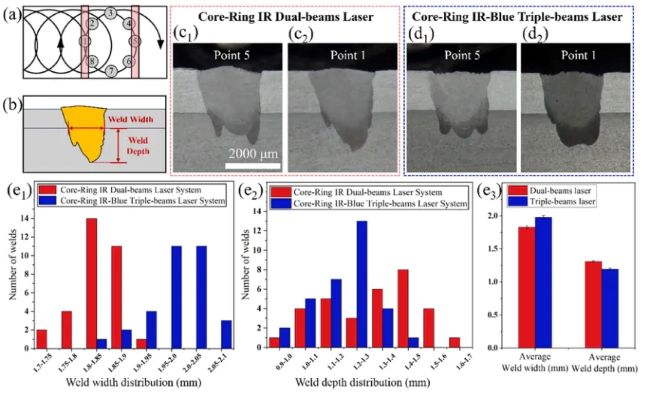 图3 双光束与三光束工艺的焊缝截面及熔宽、熔深统计。原论文图5。
为解释这种稳定化效果,高速成像进一步揭示,双光束工艺的飞溅主要来自两类过程。在熔池前沿,红外光束直接作用于未熔固体,蒸气反冲压力推动熔体形成液柱,液柱颈缩、断裂后产生较大的近球形颗粒。在液态重熔及转换区域,匙孔几何和流动方向快速改变,容易发生多颗粒的瞬态喷射,形成速度较高的拉长状飞溅(图4)。因此,抑制飞溅既需要控制前沿液柱失稳,也需要减弱摆动过程中的匙孔剧烈变化。
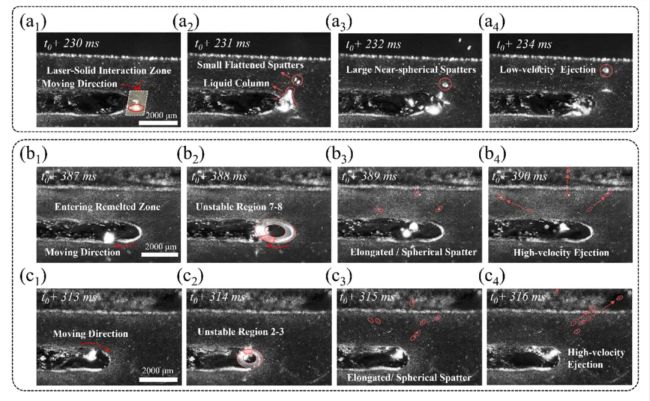 图4 核环红外双光束工艺中的前沿液柱颈缩与重熔区域瞬态喷射。原论文图6。
三光束工艺中,大光斑蓝光将原本的冷态前沿转变为预熔液态区,明显抑制了前沿大颗粒飞溅。高速图像显示,在对应的前沿观察时段未检测到飞溅喷射,残余微小颗粒主要集中于部分转换位置,并呈现向焊缝后方运动的趋势(图5)。这说明,蓝光的作用与其空间覆盖有关:通过改变红外激光作用位置的初始相态,降低固液条件反复切换带来的不稳定性。
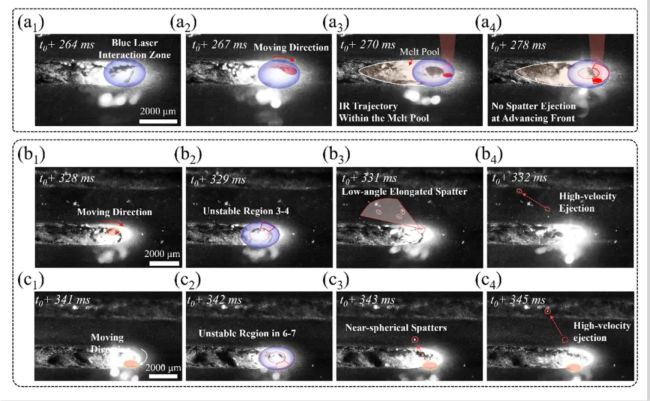 图5 三光束工艺中前沿飞溅抑制及残余颗粒的局部运动行为。原论文图7。
飞溅采集统计进一步验证了上述观察。在论文给出的对比统计中,飞溅数量由284个降至110个,降低61.3%;总飞溅质量由19.8mg降至0.65mg,降低约97%。双光束基准工艺中,直径大于200 μm的颗粒贡献了约95%的飞溅总质量,而三光束测试样品中未检测到该尺寸以上颗粒(图6)。数量与质量的降幅并不相同,反映出三光束工艺对大颗粒飞溅的显著抑制作用。
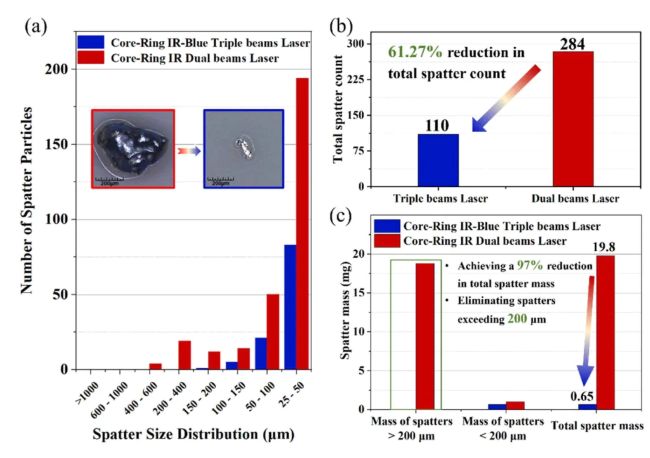 图6 双光束与三光束工艺的飞溅尺寸、数量与总质量对比。原论文图10。
数值模拟进一步提供了机制解释。蓝光预熔和热缓冲使匙孔在更稳定的液态环境中运动,同时促使其形成柱状主体和较宽的上部开口,为金属蒸气释放提供更连续的通道。模型中匙孔深度变化率的峰值由0.914m/s降至0.198m/s,降幅约为78%,表明匙孔深浅突变受到抑制,有助于减弱压力波动及熔体喷射(图7)。匙孔内部动力学的解释主要来自模拟,高速摄影提供熔池表面及飞溅行为的实验支持。
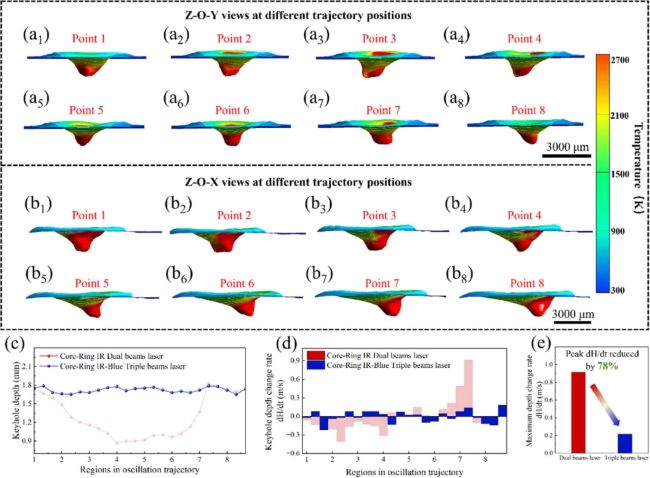 图7 三光束工艺的匙孔形貌模拟及双光束、三光束匙孔深度与深度变化率的定量比较。原论文图18。
结合实验与模拟结果,研究团队归纳了两类工艺的飞溅形成与抑制机制(图8):蓝光预熔减少红外摆动过程中的固液作用条件切换,较宽的匙孔开口则改善蒸气释放,两者共同减弱液柱颈缩和瞬态喷射。
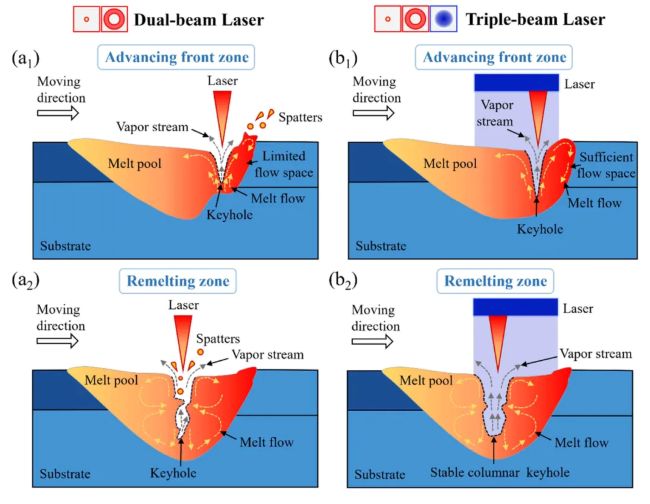 图8 双光束飞溅形成机制与三光束预熔、稳孔抑溅机制示意。原论文图20。
结论
研究表明,在所测试的1060铝搭接条件下,点环红外与蓝光三光束工艺能够在保持约1.20mm平均熔深的同时,使飞溅总质量降低约97%、飞溅数量降低61.3%,且未检测到直径大于200μm的飞溅颗粒。蓝光预熔扩大了稳定液态区域,减弱固液作用条件切换,并改善匙孔蒸气释放,从而抑制大颗粒飞溅与瞬态喷射。
这项工作的工程启示是,红蓝复合焊接需要同时优化能量分配、摆动轨迹与预熔区域的空间匹配,让高功率密度红外光束尽可能在稳定液态区域内工作。研究为动力电池铝连接的低飞溅工艺开发提供了依据,后续可结合不同材料、板厚和生产节拍,进一步验证接头强度、电阻及长期可靠性。
博士生钱雨涵为论文第一作者,王洪泽和唐梓珏为共同通讯作者。
研究得到国家重点研发计划、国家自然科学基金、上海市自然科学基金、安徽省高校协同创新项目及汕头大学智能制造技术教育部重点实验室等支持。
论文信息:Journal of Materials Processing Technology,357(2026),119518;2026年9月17日在线发表。
课题组介绍
上海交通大学材料学院特种材料研究所是金属基复合材料国家重点实验室的重要组成部分,由王浩伟讲席教授任负责人。研究所主要从事新型特种材料的设计、制备及其成形技术研究,支撑了多项国家重大工程需求,在航空航天和汽车轨交等多领域获得广泛应用。多年来承担国防重点攻关项目、重点研发计划、民机预研、民用航天预研、国家自然科学基金及国际合作项目等五十余项。在国内外学术刊物上发表学术研究论文近300篇,获授权中国国家发明专利100余项。先后获得教育部技术发明一等奖、上海市技术发明一等奖及中国有色金属工业技术发明一等奖。研究所秉承“创新创造、科研报国”的精神,胸怀祖国、服务社会,面向世界科技前沿、面向国家重大需求,砥砺前行、勇攀高峰。
团队现长期诚聘激光增材制造/激光成形工艺和装备,增材制造材料表征(微观组织、力学性能、疲劳),增材制造过程同步辐射成像、增材制造超结构等方向博士后。
联系人:王洪泽 (hz.wang@sjtu.edu.cn)
l 谷专栏 l
欢迎高校及科研机构、企业科学家加入谷专栏,与业界分享对推动增材制造发展起关键作用的共性基础科研与应用成果,欢迎扫描下方图片二维码提交您的信息。
网站投稿 l 发送至2509957133@qq.com
欢迎转载 l 转载请注明来源3D科学谷